


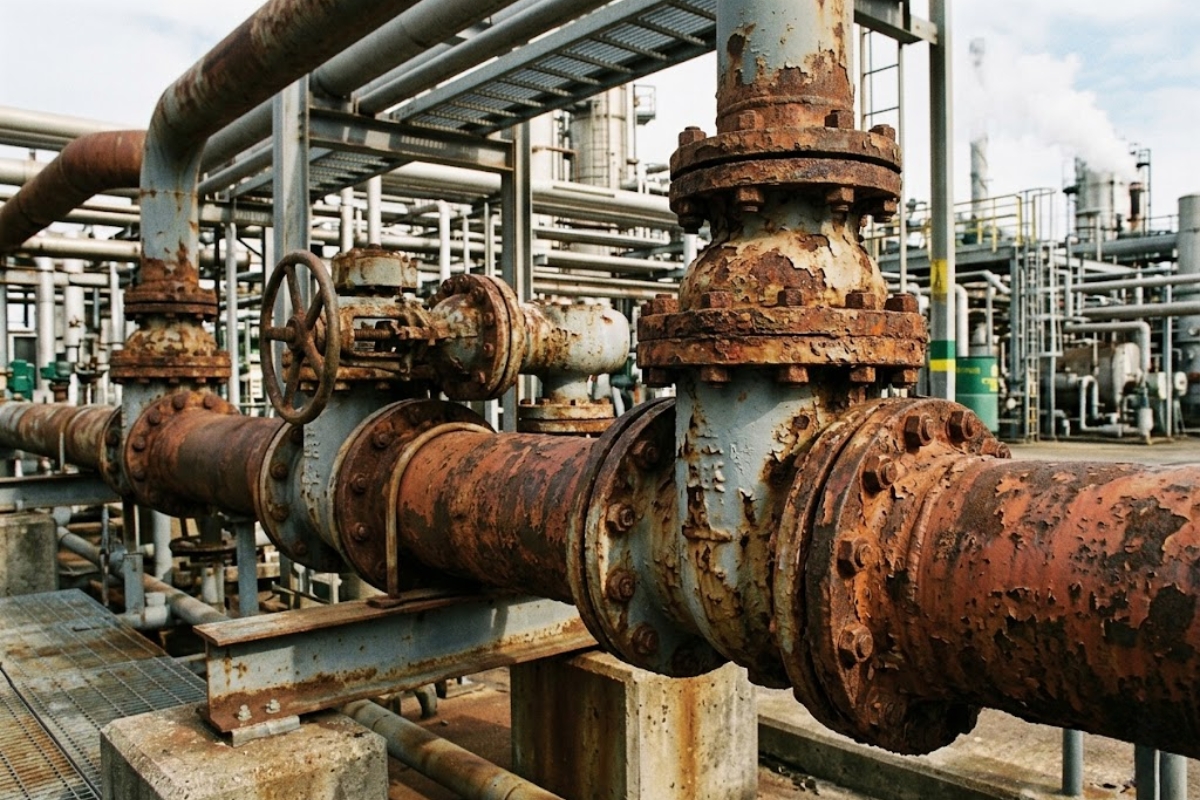

Ăn mòn kim loại là nguyên nhân phổ biến khiến sắt thép, đường ống, bồn chứa và các kết cấu công nghiệp xuống cấp theo thời gian. Ban đầu, hiện tượng này có thể chỉ là những vết gỉ nhỏ. Tuy nhiên, nếu không được kiểm soát kịp thời, ăn mòn có thể làm kim loại mỏng dần, bong lớp phủ, gây rò rỉ, giảm tuổi thọ công trình và ảnh hưởng đến an toàn vận hành. Dưới đây là 8 nguyên nhân dẫn đến hiện tượng ăn mòn kim loại, sắt thép phổ biến nhất cùng các biện pháp phòng tránh tương ứng.
Độ ẩm, nước và oxy trong không khí
Đây là nguyên nhân ăn mòn phổ biến nhất đối với sắt thép. Khi bề mặt kim loại tiếp xúc với môi trường ẩm, một lớp nước mỏng hình thành và đóng vai trò chất điện li, tạo điều kiện cho phản ứng ăn mòn điện hóa xảy ra.
Phản ứng tại vùng anode:
Fe → Fe²⁺ + 2e⁻
Phản ứng tại vùng cathode:
O₂ + 2H₂O + 4e⁻ → 4OH⁻
Sau đó, Fe²⁺ kết hợp với OH⁻ tạo thành các hydroxide sắt và tiếp tục chuyển hóa thành gỉ sét:
Fe₂O₃·xH₂O
Điểm đáng chú ý là lớp gỉ sắt thường xốp và dễ bong tróc, không tạo được lớp bảo vệ như oxit của nhôm hoặc inox. Vì vậy, quá trình ăn mòn sẽ tiếp tục diễn ra cho đến khi kim loại bị suy giảm đáng kể.
Cách hạn chế:
- Giữ khu vực lưu trữ khô ráo, thông thoáng.
- Thiết kế kết cấu tránh đọng nước và hơi ẩm.
- Sử dụng sơn epoxy, polyurethane, mạ kẽm hoặc băng quấn chống ăn mòn.
- Làm sạch và xử lý bề mặt đúng kỹ thuật trước khi thi công lớp bảo vệ.
Môi trường có muối, ion clorua hoặc nước biển
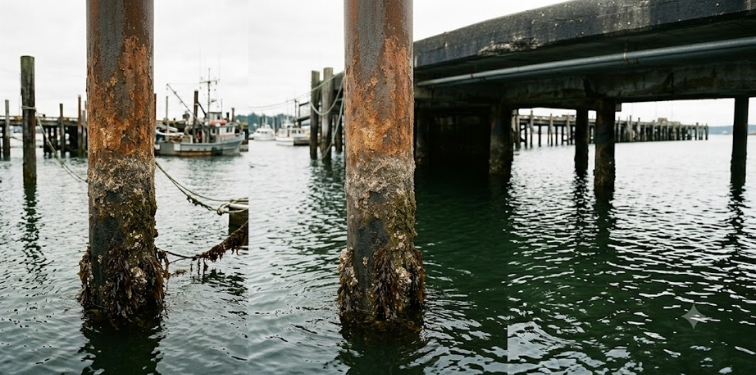
Muối và ion clorua (Cl⁻) làm tăng khả năng dẫn điện của môi trường, từ đó đẩy nhanh tốc độ ăn mòn điện hóa. Đây là nguyên nhân đặc biệt phổ biến tại khu vực ven biển, cảng biển hoặc các nhà máy sử dụng nước biển.
Đối với inox, ion Cl⁻ còn có khả năng phá vỡ lớp màng thụ động bảo vệ bề mặt, dẫn đến hiện tượng ăn mòn rỗ hoặc ăn mòn khe.
Một phản ứng thường gặp trong hố rỗ là:
FeCl₂ + 2H₂O → Fe(OH)₂ + 2HCl
Axit HCl sinh ra tiếp tục làm môi trường bên trong hố rỗ trở nên ăn mòn mạnh hơn. Vì vậy, bề mặt bên ngoài có thể vẫn bình thường nhưng bên trong đã bị khoét sâu.
Cách hạn chế:
- Ưu tiên vật liệu chống ăn mòn tốt như inox 316 hoặc hợp kim chuyên dụng.
- Sử dụng lớp phủ bảo vệ cho đường ống và kết cấu thép.
- Vệ sinh định kỳ để loại bỏ muối bám trên bề mặt.
- Áp dụng hệ bảo vệ catốt đối với công trình làm việc trong môi trường biển.
Tiếp xúc với axit, kiềm và hóa chất công nghiệp
Trong môi trường công nghiệp, nhiều loại hóa chất có thể tấn công trực tiếp lên kim loại hoặc phá hủy lớp bảo vệ bề mặt.
Ví dụ, trong môi trường axit:
Fe + 2HCl → FeCl₂ + H₂
Phản ứng này làm kim loại hòa tan dần và giảm chiều dày theo thời gian.
Đối với môi trường kiềm, một số kim loại có thể được bảo vệ nhờ lớp màng thụ động. Tuy nhiên, kiềm mạnh hoặc nhiệt độ cao vẫn có thể gây nứt và ăn mòn. Các kim loại như nhôm, kẽm và magie thường nhạy cảm hơn với môi trường kiềm.
Ngoài ra, các chất oxy hóa mạnh, dung môi hoặc hóa chất tẩy rửa công nghiệp cũng có thể làm hỏng lớp phủ bảo vệ nếu lựa chọn vật liệu không phù hợp.
Cách hạn chế:
- Chọn vật liệu tương thích với loại hóa chất sử dụng.
- Kiểm soát nồng độ, nhiệt độ và điều kiện vận hành.
- Kiểm tra định kỳ các vị trí tiếp xúc hóa chất.
- Thay thế hoặc sửa chữa lớp phủ khi có dấu hiệu hư hỏng.
Nhiệt độ cao hoặc thay đổi nhiệt độ liên tục
Nhiệt độ cao có thể gây oxy hóa trực tiếp trên bề mặt kim loại mà không cần sự hiện diện của nước.
Ví dụ:
4Fe + 3O₂ → 2Fe₂O₃
Nếu lớp oxit tạo thành bền và bám chắc, nó có thể đóng vai trò bảo vệ. Ngược lại, lớp oxit xốp hoặc dễ bong sẽ khiến oxy tiếp tục xâm nhập vào bên trong.
Ngoài ra, các chu kỳ nóng – lạnh liên tục tạo ra ứng suất nhiệt do kim loại và lớp oxit giãn nở khác nhau. Điều này làm lớp bảo vệ nứt hoặc bong tróc, từ đó thúc đẩy quá trình ăn mòn.
Một số môi trường nhiệt độ cao còn chứa lưu huỳnh, khí thải hoặc tạp chất hóa học làm tăng mức độ ăn mòn.
Cách hạn chế:
- Sử dụng vật liệu và lớp phủ chịu nhiệt phù hợp.
- Hạn chế thay đổi nhiệt độ đột ngột.
- Kiểm tra định kỳ lớp oxit hoặc lớp phủ bảo vệ.
- Đánh giá điều kiện vận hành thực tế để lựa chọn vật liệu phù hợp.
Hai kim loại khác nhau tiếp xúc trực tiếp với nhau
Khi hai kim loại khác nhau tiếp xúc trong môi trường có độ ẩm hoặc chất điện li, chúng có thể tạo thành một pin điện hóa. Hiện tượng này được gọi là ăn mòn galvanic hoặc ăn mòn lưỡng kim.
Kim loại hoạt tính hơn sẽ đóng vai trò anode và bị ăn mòn trước. Ví dụ, khi thép carbon tiếp xúc với inox hoặc đồng trong môi trường ẩm, thép thường là vật liệu bị ăn mòn nhanh hơn.
Phản ứng tại vùng anode:
Fe → Fe²⁺ + 2e⁻
Mức độ ăn mòn phụ thuộc vào chênh lệch điện thế giữa hai kim loại, độ dẫn điện của môi trường và tỷ lệ diện tích tiếp xúc.
Cách hạn chế:
- Tránh ghép trực tiếp các kim loại có chênh lệch điện thế lớn.
- Sử dụng vòng đệm hoặc vật liệu cách điện tại vị trí tiếp xúc.
- Kết hợp lớp phủ bảo vệ hoặc hệ bảo vệ catốt khi cần thiết.
Dòng điện rò và hiện tượng ăn mòn điện hóa
Dòng điện rò là nguyên nhân đặc biệt nguy hiểm đối với đường ống thép chôn ngầm hoặc các kết cấu kim loại gần nguồn điện.
Khi dòng điện đi vào kim loại ở một vị trí và thoát ra ở vị trí khác, nơi dòng điện thoát ra sẽ trở thành vùng anode và bị hòa tan nhanh chóng:
Fe → Fe²⁺ + 2e⁻
Dạng ăn mòn này thường xảy ra cục bộ nhưng tốc độ rất nhanh, có thể gây thủng đường ống trong thời gian ngắn.
Cách hạn chế:
- Đo kiểm điện thế đường ống định kỳ.
- Xác định và xử lý nguồn gây dòng điện rò.
- Kết hợp lớp phủ bảo vệ với hệ bảo vệ catốt.
- Theo dõi các khu vực có nguy cơ cao như gần đường sắt điện hoặc hệ thống điện công nghiệp.
Lớp sơn phủ hoặc lớp bảo vệ bị bong tróc, trầy xước
Lớp sơn, lớp mạ hoặc băng quấn chống ăn mòn có nhiệm vụ cách ly kim loại khỏi môi trường bên ngoài. Khi lớp bảo vệ bị hư hỏng, nước và oxy sẽ xâm nhập vào bề mặt kim loại.
Quá trình oxy hóa bắt đầu hình thành gỉ sét bên dưới lớp phủ, làm giảm độ bám dính và khiến lớp bảo vệ bong rộng hơn theo thời gian. Hiện tượng này thường được gọi là ăn mòn dưới lớp phủ.
Các vị trí dễ phát sinh dạng ăn mòn này gồm:
- Mối hàn.
- Mép chồng mí băng quấn.
- Điểm kết thúc lớp phủ.
- Khu vực chịu va đập cơ học.
Cách hạn chế:
- Xử lý bề mặt đúng tiêu chuẩn trước khi thi công.
- Sử dụng primer và vật liệu bảo vệ phù hợp.
- Kiểm tra định kỳ tình trạng lớp phủ.
- Sửa chữa ngay các vị trí bong tróc hoặc trầy xước.
Thiết kế, thi công và bảo trì không đúng kỹ thuật
Không ít trường hợp ăn mòn xuất phát từ lỗi thiết kế hoặc thi công thay vì bản thân vật liệu.
Các vị trí như khe hẹp, mặt bích, chân giá đỡ hoặc khu vực khó vệ sinh thường giữ nước và chất điện li lâu hơn. Điều này tạo ra sự chênh lệch nồng độ oxy giữa các vùng và hình thành pin điện hóa cục bộ.
Ngoài ra, những lỗi như xử lý bề mặt không đạt, lớp sơn quá mỏng, primer không đồng đều hoặc quấn băng sai kỹ thuật đều có thể làm giảm đáng kể hiệu quả chống ăn mòn.
Cách hạn chế:
- Thiết kế kết cấu hạn chế đọng nước và khe hẹp.
- Tuân thủ đúng quy trình thi công chống ăn mòn.
- Kiểm soát chất lượng lớp phủ ngay từ đầu.
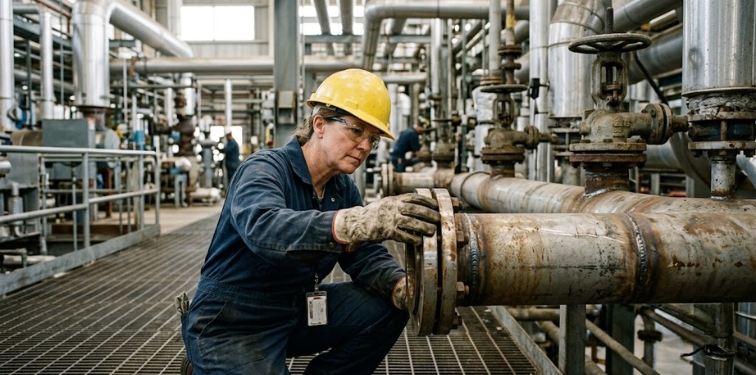
- Thực hiện kiểm tra và bảo trì định kỳ để phát hiện sớm các hư hỏng.
Kết luận
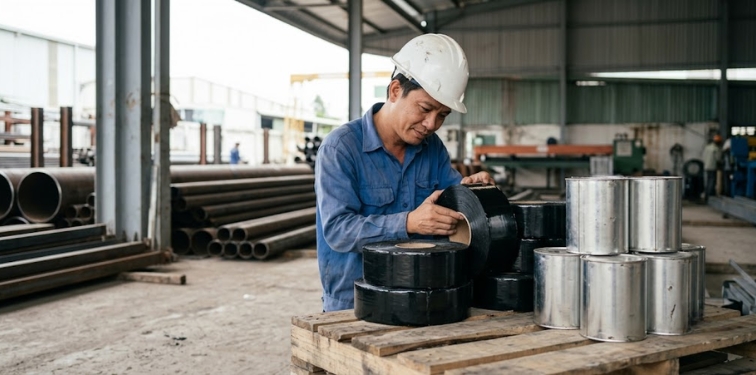
Nguyên nhân ăn mòn kim loại không chỉ đến từ nước và oxy mà còn liên quan đến môi trường muối, hóa chất, nhiệt độ, tiếp xúc kim loại khác nhau, dòng điện rò và lỗi thi công bảo vệ bề mặt. Để kéo dài tuổi thọ sắt thép và đường ống, cần kết hợp xử lý bề mặt, primer, lớp phủ, bảo vệ catốt và bảo trì định kỳ. Với các hạng mục đường ống chôn ngầm, ngoài trời hoặc môi trường ẩm, băng quấn chống ăn mòn QMA/Xunda có thể là một phần quan trọng trong hệ bảo vệ kim loại tổng thể.



Leave a Reply